 CONTACT US


Hiilimolekyyliseula puolijohdetypelle: Kuinka Fabs valmistaa oman erittäin puhtaan N2:n
2026-08-13
Miksi puolijohdekankaat eivät voi ostaa typpeä hyllyltä
Typpi on yksi puolijohdetehtaiden eniten kulutetuista kaasuista, jota käytetään kammioiden puhdistamiseen, reaktiivisten prosessivaiheiden peittämiseen, kiekkojen kuivaamiseen ja hapettumisen estämiseen varastoinnin ja kuljetuksen aikana. Ongelmana on, että fabit tarvitsevat valtavia määriä sitä jatkuvasti, ja mikä tahansa saastuminen - jopa vähäinen happi tai kosteus - voi pilata tuhansien dollareiden arvoisen kiekkoerän. Nestemäisen typen kuljettaminen toimii pienemmissä toiminnoissa, mutta kun tehtaat laajenevat, ulkopuolisiin toimituksiin luottamisesta aiheutuva logistiikka, kustannukset ja toimitusketjun riski muuttuvat todelliseksi vastuuksi. Tämä on juuri se aukko hiilimolekyyliseula puolijohdetypelle sukupolvi rakennettiin täyttämään: se antaa tehtaan tuottaa omaa typpeä tarpeen mukaan, juuri siellä, missä sitä tarvitaan, käyttämällä mitään eksoottisempaa kuin paineilma ja älykäs erotusprosessi.
Paikan päällä tapahtuva tuotanto poistaa myös riippuvuuden säiliöalusten aikatauluista, sääviivästyksistä ja alueellisesta kaasupulasta. Tehdas, joka tuottaa omaa typpeä hiilimolekyyliseulajärjestelmän kautta, hallitsee omaa tarjontaansa, millä on suuri merkitys, kun yksikin suunnittelematon typen katkos voi sammuttaa koko tuotantolinjan.
Mikä hiilimolekyyliseula todella on
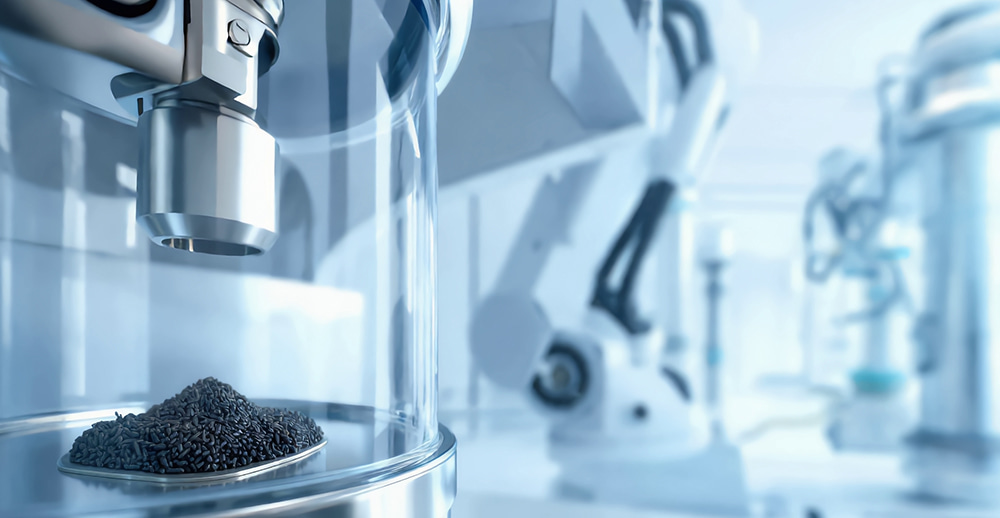
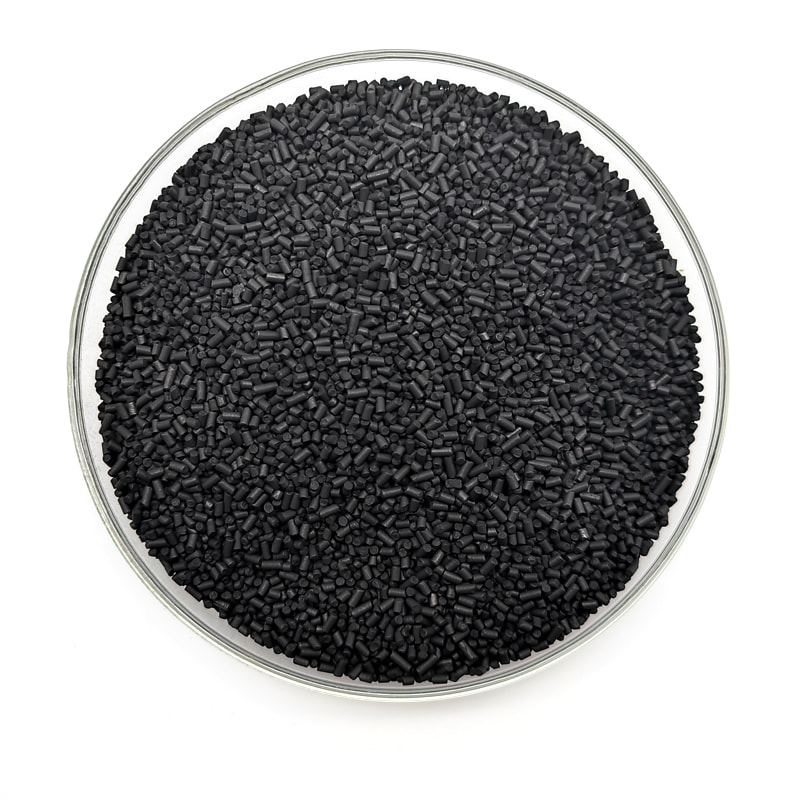
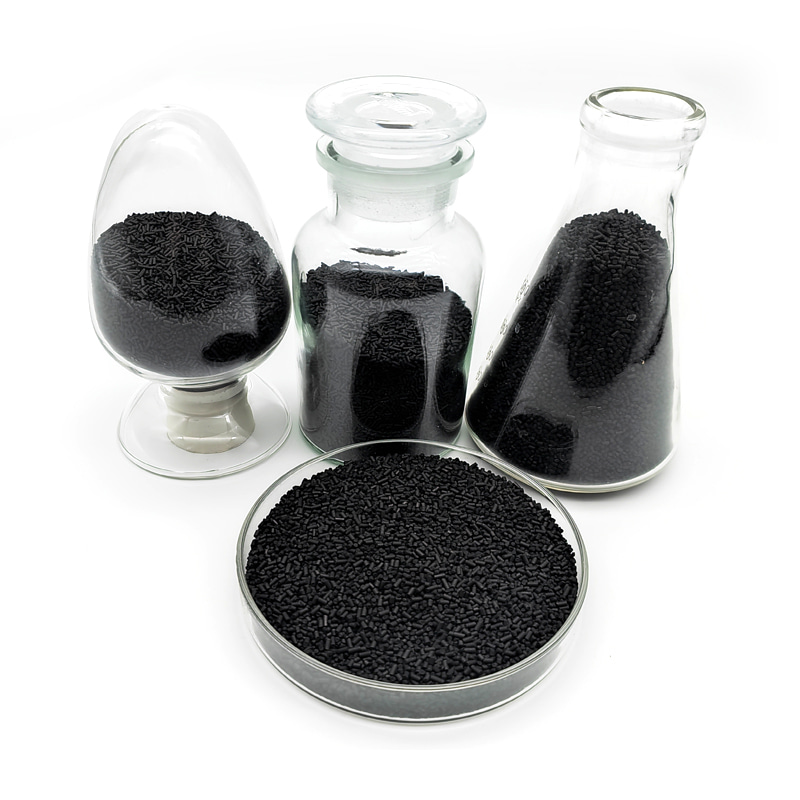
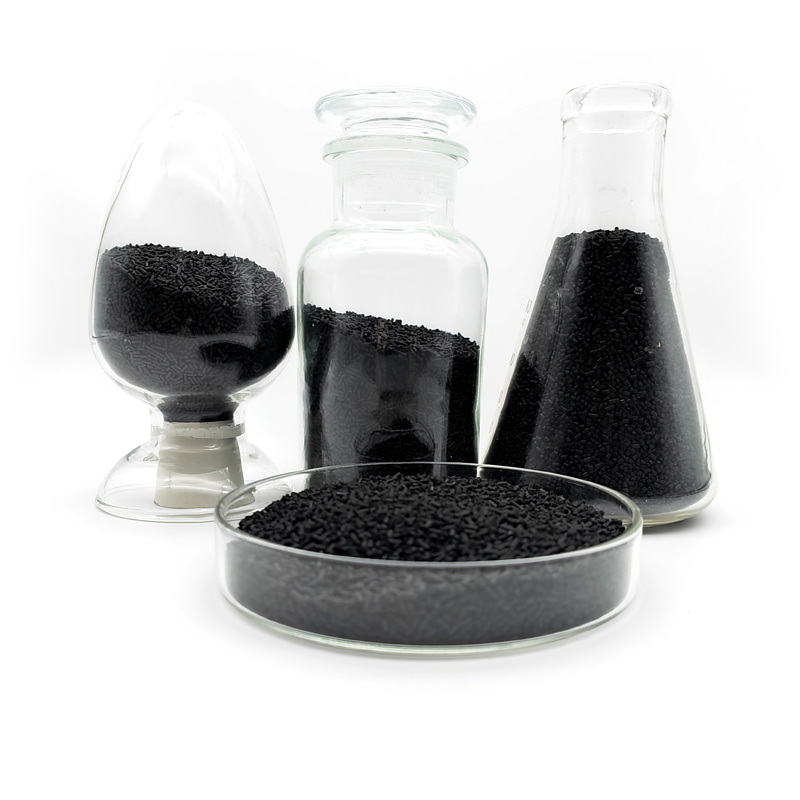
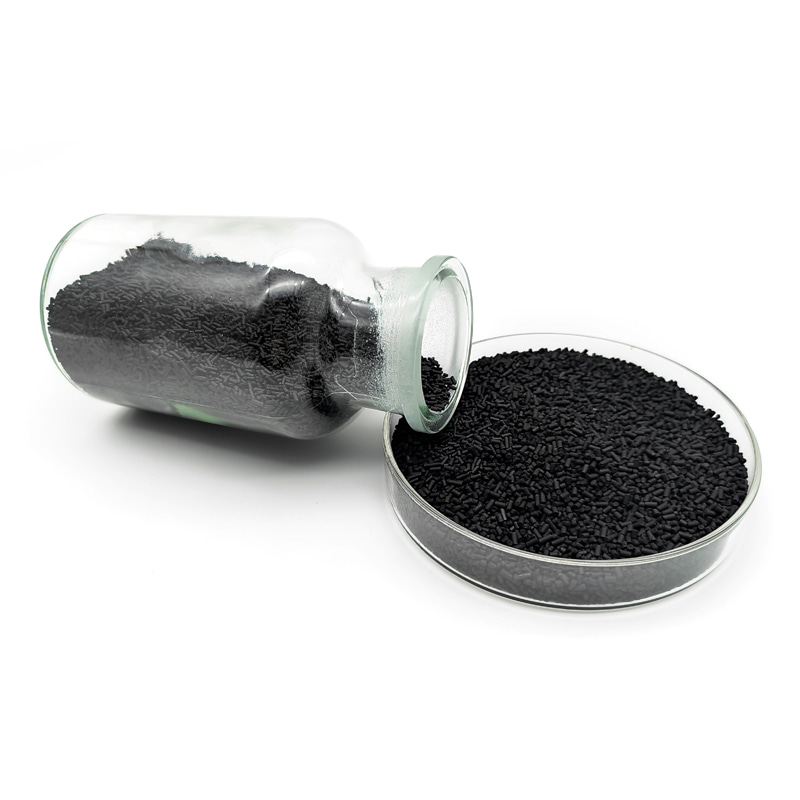
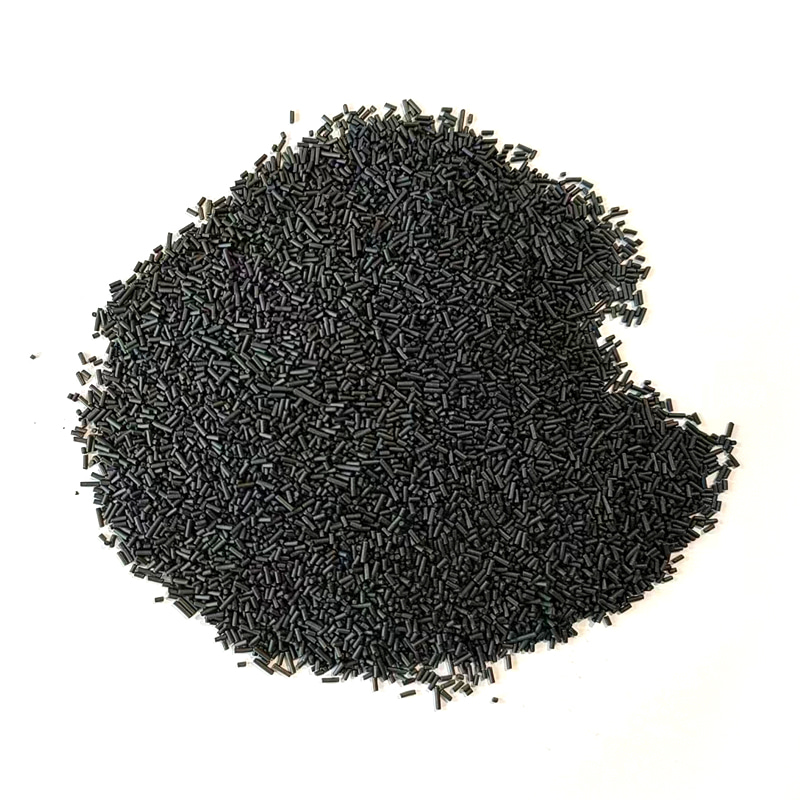
Hiilimolekyyliseula, joka yleensä lyhennetään CMS:ksi, on erityisesti suunniteltu aktiivihiilen muoto. Se, mikä erottaa sen tavallisesta aktiivihiilestä, on sen huokosten koko ja tasaisuus. Nämä huokoset leikataan niin tarkasti, että ne pystyvät erottamaan happimolekyylin ja typpimolekyylin – kaksi kaasua, jotka ovat lähes samankokoisia, mutta eivät aivan.
Temppu eron takana
Happimolekyylit ovat hieman pienempiä kuin typpimolekyylit ja diffundoituvat hiilen mikrohuokosiin nopeammin. Kun paineilmaa työnnetään CMS-kerroksen läpi, happi imeytyy huokosrakenteeseen nopeasti, kun taas typpimolekyylit kulkevat pääosin läpi ja kerääntyvät alavirtaan. Se ei ole suodatin perinteisessä merkityksessä - mikään ei ole fyysisesti seulottu pelkästään koon perusteella. Se on ero diffuusionopeudessa, ja tämä ero on se, mitä hyvin suunniteltu CMS-järjestelmä hyödyntää typen eristämiseksi tavallisesta ilmasta.
CMS-typpigeneraattorin sisällä: PSA-prosessi askel askeleelta
Useimmat hiilimolekyyliseulatyppigeneraattorit käyttävät menetelmää nimeltä Pressure Swing Adsorption tai PSA. Nimi kuvailee tarkalleen mitä tapahtuu: painetta pyöritetään ylös ja alas kahden tai useamman hiilikerroksen läpi siten, että toinen kerros erottaa typpeä, kun taas toinen tyhjennetään ja nollataan.
- Puristettu, kuivattu ja suodatettu ilma tulee ensimmäiseen CMS-petiin korkean paineen alaisena.
- Happi sekä hiilidioksidin ja kosteuden jäänteet adsorboituvat ensisijaisesti hiilen huokosiin.
- Jäljelle jäävä kaasu, nyt rikastettu typpi, poistuu kerroksen yläosasta ja virtaa puskurisäiliöön tai suoraan tehtaan jakelulinjaan.
- Ennen kuin peti kyllästyy, järjestelmä vaihtaa syöttövirran toiseen petiin, jotta erottelu jatkuu keskeytyksettä.
- Ensimmäisestä kerroksesta poistetaan paine, jolloin adsorboitunut happea vapautuu takaisin ilmakehään, ja se on valmis käytettäväksi uudelleen muutamassa sekunnissa.
Tämä jatkuva heilahtelu kerrosten välillä johtuu siitä, että tuotanto on jatkuvaa eikä eräpohjaista. Oikein mitoitettu järjestelmä voi toimittaa typpeä kellon ympäri ilman, että tuotanto koskaan kokonaan pysähtyy, mikä on välttämätöntä fabille, joka ei siedä aukkoja inertissä ilmakehässään.
Kuinka puhdasta typpi todella tulee?
Puhtaus on luku, josta jokainen fab-insinööri välittää eniten, koska eri prosessivaiheet vaativat erilaisia toleransseja. Hiilimolekyyliseulajärjestelmän lähtöpuhtaus riippuu petin koosta, syklin ajasta, syöttöilman laadusta ja siitä, kuinka monta erotusvaihetta käytetään. Yleisesti ottaen fabit toimivat näillä alueilla:
| Puhtaustaso | Tyypillinen Fab käyttö |
| 95 % - 99 % | Yleinen puhdistus, peitto, ei-kriittiset apuohjelmat |
| 99,5 % – 99,9 % | Kiekkojen säilytyskaapit, kuorman lukitus tyhjennys |
| 99,999 % (kiillotusvaiheessa) | Kriittiset prosessikammiot, erittäin puhtaat ympäristöt |
Korkeimman puhtausasteen saavuttamiseksi CMS PSA -järjestelmä yhdistetään usein toissijaisen kiillotusyksikön, kuten katalyyttisen deoksopuhdistimen tai ylimääräisen adsorptiovaiheen kanssa, poistamaan viimeiset miljoonasosat jäännöshappea. Fabs luottaa harvoin pelkkään CMS:ään, kun herkimmille prosessikammioille vaaditaan erittäin korkeaa puhtautta – se on työhevonen suurimmalle osalle tilavuudesta, ja kiillotus käsittelee viimeisen venytyksen.
Oikean hiilimolekyyliseulan valitseminen fabille
Kaikki hiilimolekyyliseula eivät ole keskenään vaihdettavissa. Väärän laadun valitseminen voi merkitä tarpeettomasta kapasiteetista maksamista, tai mikä pahempaa, prosessivaiheen vaatiman puhtauden jäämistä.
Faktoja, joilla on oikeasti merkitystä
- Huokoskokojakauma – tiukemmat, tasaisemmat huokoset antavat yleensä korkeamman typen puhtauden, mutta hitaammat virtausnopeudet.
- Vaadittu typen puhtaus ja virtausnopeus tietyissä prosessivaiheissasi, ei vain koko tehtaan keskiarvo.
- Syöttöilman laatu – likaisempi tai kosteampi paineilma lyhentää seulan käyttöikää ja alentaa saavutettavaa puhtautta.
- Sänkykokoonpano – kaksisänkyjärjestelmät ovat yleisiä kohtalaiseen kysyntään, kun taas monisänky- tai monivaiheiset kokoonpanot sopivat suuriin, jatkuviin fab-toimintoihin.
- Myyjien kokemus erityisesti puolijohdetason sovelluksista, koska ruoka- tai juomalaatuisia CMS-järjestelmiä ei ole rakennettu samojen puhtausstandardien mukaisesti.
Järjestelmä kannattaa mitoittaa huippukysynnän ja kohtuullisen kasvumarginaalin mukaan, koska alamittaiset CMS-sängyt ovat yksi yleisimmistä syistä puhtauden ajautumiseen, kun fab nostaa tuotantoa.
CMS-järjestelmän pitäminen käynnissä: Huolto ja käyttöikä
Hiilimolekyyliseulapeti ei ole kulutustavara, joka on vaihdettava muutaman kuukauden välein. Normaaleissa olosuhteissa CMS voi kestää viidestä kymmeneen vuotta tai kauemmin, koska erotusprosessi ei muuta hiiltä kemiallisesti – se on fyysinen adsorptiosykli, ei reaktio. Elinikä riippuu kuitenkin suuresti siitä, kuinka puhtaana tuloilma pidetään.
Mikä lyhentää seulan käyttöikää
Kompressoreista kulkeutuva öljy, liiallinen kosteus ja hiukkaskontaminaatio ovat pääsyyllisiä CMS:n ennenaikaiseen heikkenemiseen. Nämä epäpuhtaudet peittävät huokospinnat ja tukkivat adsorptiokohdat, jotka mahdollistavat erottelun. Tästä syystä esisuodatus, laadukkaat kuivaimet ja yhdistävät suodattimet ennen CMS-kerrosta eivät ole valinnaisia lisävarusteita – ne suojaavat investointia itse seulaan.
Rutiinitarkastukset kannattaa ajoittaa
- Tarkkaile ulostulon puhtautta jatkuvasti happianalysaattorilla, jotta voit havaita ajautumisen ajoissa.
- Tarkista ja vaihda esisuodattimet valmistajan suositteleman aikataulun mukaisesti.
- Tarkista venttiili ja syklin ajoitus ajoittain, koska juuttunut venttiili voi heittää paineen heilahtelun ja heikentää hiljaisesti puhtautta.
- Kirjaa kompressorin suorituskykyä, koska vaikeuksissa oleva kompressori ylävirran puolella on yleinen syy CMS:n vajaatoimintaan.
On-site CMS:n luominen vs. toimitettu nestemäinen typpi: mitä se todellisuudessa maksaa
Hiilimolekyyliseulatypen generaattorin alkukustannukset ovat korkeammat kuin pelkkä toimitussopimuksen allekirjoittaminen nestemäisen typen toimituksista. Mutta tämä vertailu kertoo vain osan tarinasta. Toimitettu nestemäinen typpi aiheuttaa jatkuvia kustannuksia jokaisesta säiliöaluksesta sekä varastosäiliöiden vuokrasta, kiehumishäviöistä ja altistumisesta alueellisiin kaasumarkkinoihin liittyville hintavaihteluille. CMS-järjestelmä, kun se on asennettu, maksaa pääasiassa sähkön ilmakompressorin käyttämiseen ja määräaikaishuoltoon – ei toimitusmaksuja, ei kiehumismaksua eikä riippuvuutta toimittajan logistiikasta.
Tehtailla, joilla on korkea, tasainen typen kysyntä, CMS-järjestelmän takaisinmaksuaika mitataan usein parissa vuodessa, minkä jälkeen paikan päällä tuotanto on huomattavasti halvempaa typpiyksikköä kohden kuin jatkuvatoimitukset. Pienemmissä tai erittäin vaihtelevissa toiminnoissa hybridilähestymistapa toimii joskus parhaiten: CMS-generaattori perustason kysyntää varten, jota tukee nestemäisen typen toimitus kysyntäpiikkejä varten tai hätäreservi, jos generaattori joskus menee offline-tilaan.
Yleisiä ongelmia ja niiden vianmääritys
Jopa hyvin suunnitellut hiilimolekyyliseulajärjestelmät törmäävät ongelmiin ajan myötä, ja useimmat niistä juontavat juurensa kouralliseen perimmäisiin syihin.
- Putoava puhtaus: yleensä syöttöilman saastuminen, viallinen esisuodatin tai CMS-peti lähestymässä käyttöikänsä loppua.
- Epätasainen virtausnopeus: usein merkki venttiilien kulumisesta tai epätasapainosta paineenvaihtelun ajoituksessa kerrosten välillä.
- Odotettua suurempi energiankulutus: johtuu usein ylisuuresta kompressorista, joka toimii alimitoitettua CMS-patjakapasiteettia vastaan.
- Äkilliset puhtaustörmäykset: tarkista ensin, onko suodatinelementti räjähtänyt tai kosteus läpäissyt viallisen kuivaimen, koska nämä ovat nopeimmin vaikuttavia syitä.
Huoltopäiväkirjan pitäminen reaaliaikaisen puhtausvalvonnan kanssa tekee näistä ongelmista paljon helpommin kiinni, ennen kuin ne vaikuttavat tuotantoon, jolloin kalliista kiekkojen romutapahtumasta tulee rutiinisuodattimen vaihto.
 E-mail
anhuilisa@126.com
 Phone
+86 18603224420
 Address
No. 26 Kunshan Road, Xuanzhou Economic Development Zone, Liqiao Town, Xuanzhoun alue, Xuanchengin kaupunki, Anhuin maakunta, P.R.China
Tekijänoikeus Anhui Zhuoxu New Material Technology Co., Ltd. All rights reserved.
 Hiilimolekyyliseulan valmistaja Hiilimolekyyliseulatoimittaja